Il costo nascosto dello sviluppo di motori multi-fornitore
Progettare un motore personalizzato per la robotica, la propulsione di UAV o l'automazione industriale implica molto più che selezionare il tipo di magnete o lo spessore di laminazione. Richiede il coordinamento di materiali, tolleranze e obiettivi prestazionali tra più fornitori, ciascuno ottimizzando per il proprio processo, non per il motore finito.
Quando il fornitore di acciaio al silicio, il produttore di magneti, l’azienda di stampaggio dei laminati e l’officina di assemblaggio dei motori operano in modo indipendente, il risultato è prevedibile: accumuli di tolleranza, accuse quando i prototipi hanno prestazioni inferiori e ritardi nella qualificazione che spingono i programmi di mesi. Per i team di sviluppo che lavorano con tempistiche ristrette, il sovraccarico di coordinamento di una catena di fornitura frammentata è spesso maggiore della sfida ingegneristica stessa.
HIMAGNETè stato costruito attorno a una premessa diversa: possedere la catena tecnica dalla materia prima al motore finito, quindi il cliente tratta con un partner tecnico invece di quattro.
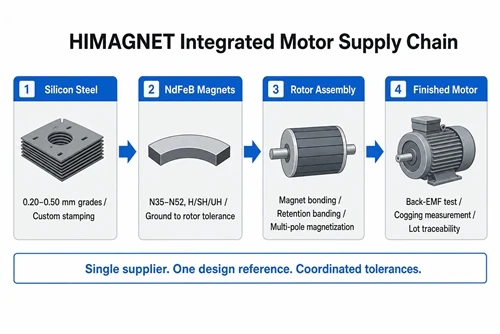
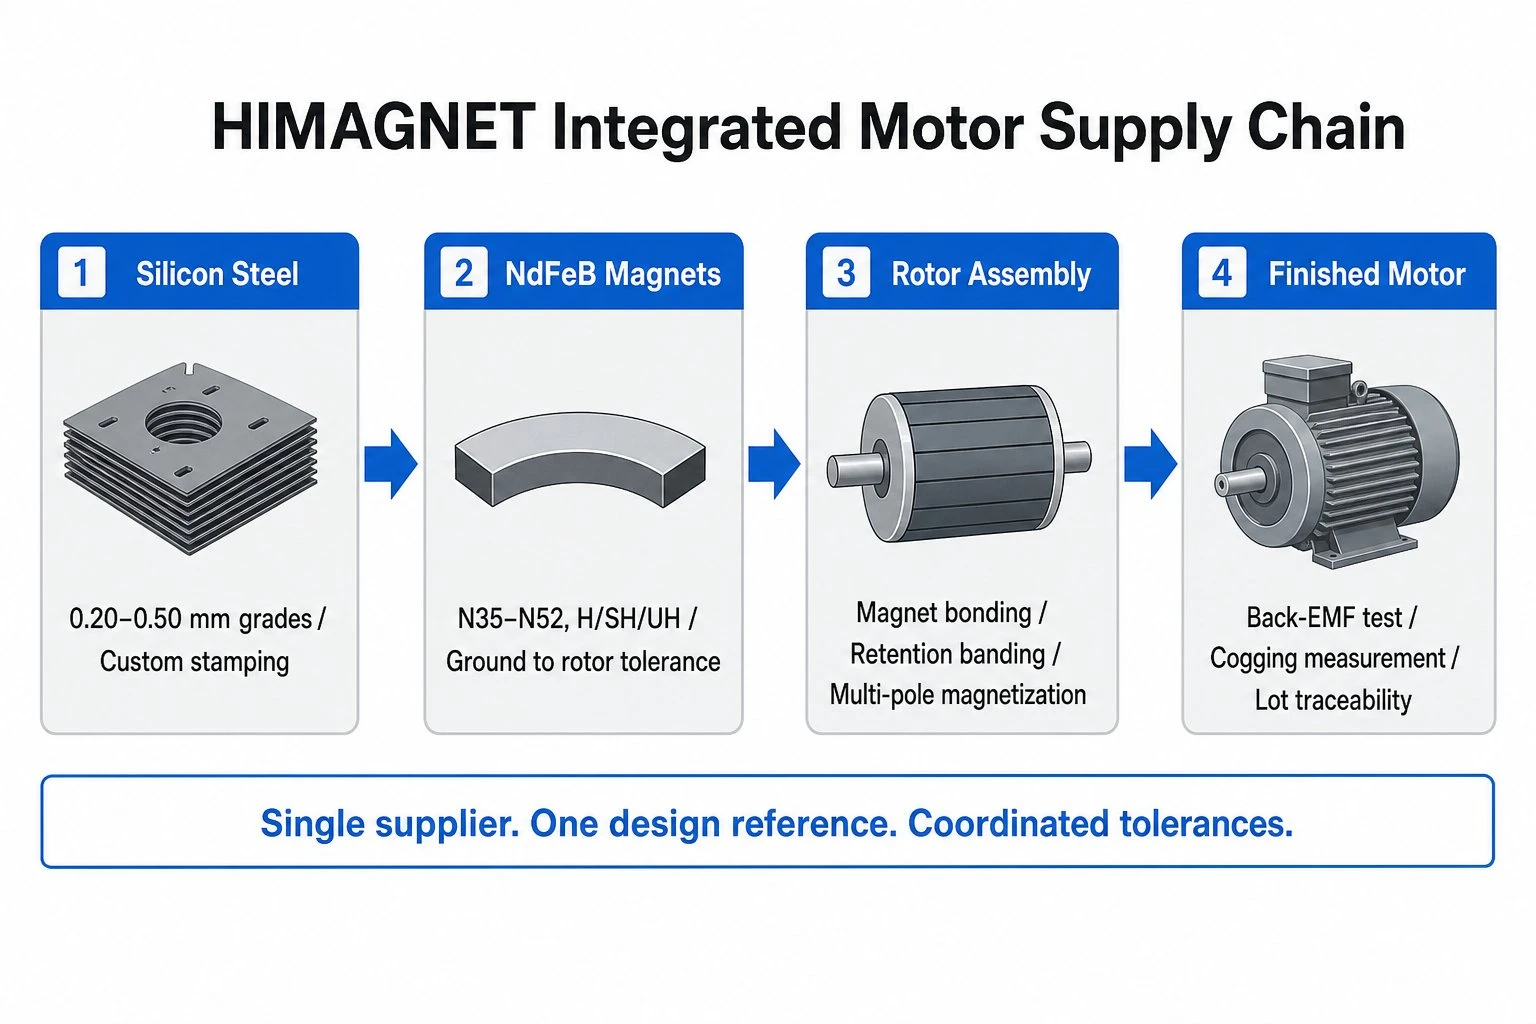
La catena tecnologica completa
1. Selezione dell'acciaio al silicio e stampaggio della laminazione
La progettazione di ogni motore inizia dal materiale di base. La scelta del tipo di acciaio al silicio e dello spessore della laminazione determina direttamente la perdita di ferro, la densità del flusso di saturazione e, in ultima analisi, la curva di efficienza del motore.
HIMAGNET fornisce e lavora l'acciaio al silicio in un'ampia gamma di spessori: daGradi ultrasottili da 0,20 mmper applicazioni ad alta frequenza e alta velocità (tipiche nei motori di droni che operano a velocità superiori a 20.000 giri/min) aGradi standard da 0,50 mmper servo industriali e progetti a bassa velocità ad alta densità di coppia. Il contenuto di silicio e l'orientamento dei grani vengono selezionati in base alla frequenza operativa del motore e ai requisiti di densità del flusso, non a ciò che è disponibile in magazzino.
Lo stampaggio della lamina viene eseguito su disegno del cliente. I lamierini dello statore e del rotore sono prodotti come set abbinati, garantendo che la geometria del traferro, la geometria della fessura e le dimensioni della tasca del magnete siano dimensionalmente coerenti con il progetto del circuito magnetico, non tollerate in modo indipendente da fornitori separati.
2. Produzione di magneti NdFeB per applicazioni motorie
Il magnete non è un componente standard in un programma di motori personalizzato. La geometria del segmento dell'arco, la direzione della magnetizzazione, il grado e il suffisso della temperatura devono essere tutti specificati rispetto al progetto effettivo del rotore.
HIMAGNET produce magneti NdFeB sinterizzati in tutta la gamma di gradi, daDa N35 a N52per applicazioni a temperatura ambiente e daDa N35H a N42UHper motori in cui la temperatura del rotore supera i 120 gradi sotto carico. Per le applicazioni di servoazionamento e azionamento industriale, in genere consigliamo i gradi con suffisso SH o UH con verifica Hcj misurata alla temperatura di esercizio, non solo a 20 gradi.
I magneti del segmento d'arco sono rettificati con tolleranza rispetto alle dimensioni effettive della tasca di laminazione del rotore dello stesso programma. Ciò elimina il divario tra la "tolleranza di stampa del magnete" e la "tolleranza di stampa della laminazione" che causa interferenze di assemblaggio o variazioni eccessive del traferro quando magneti e laminazioni provengono da fornitori diversi.
3. Assemblaggio del rotore e magnetizzazione
L'installazione del magnete nel nucleo del rotore richiede un'applicazione di adesivo controllata, un posizionamento angolare preciso e, per le configurazioni con montaggio superficiale a velocità elevate, fasce di ritenzione. Ciascuno di questi passaggi influisce sull'uniformità del traferro finale, che determina direttamente l'ondulazione della coppia e la qualità della forma d'onda del back-EMF.
HIMAGNET esegue internamente l'assemblaggio del magnete del rotore, utilizzando attrezzature di fissaggio costruite con la stessa geometria di laminazione utilizzata nello stampaggio. La magnetizzazione viene eseguita dopo l'assemblaggio utilizzando dispositivi di magnetizzazione multipolare abbinati al numero di poli del rotore, producendo una distribuzione del flusso sinusoidale coerente attraverso la circonferenza del rotore.
4. Integrazione e validazione del motore
Il motore finito - avvolgimento statorico integrato con il pacco di laminazione, gruppo rotore installato, cuscinetti e alloggiamento montati - viene testato rispetto alle specifiche prestazionali del cliente prima della spedizione.
La convalida standard include la misurazione della forza elettromotrice posteriore senza carico (per verificare la qualità della magnetizzazione e l'uniformità del traferro), la misurazione della coppia di cogging (per confermare che la combinazione polo-scanalatura e la geometria del magnete soddisfano le specifiche) e la resistenza dell'avvolgimento e i controlli di isolamento. Per le applicazioni servo e di robotica di precisione, sono disponibili su richiesta test aggiuntivi come la verifica della costante di coppia e la misurazione dell'aumento termico sotto carico.
Tre domini applicativi
5. Attuatori congiunti robotici
I giunti dei robot collaborativi e gli attuatori dei robot umanoidi richiedono la massima densità di coppia nel pacchetto più piccolo. La priorità è data alla progettazione del circuito magnetico per queste applicazionicoppia di picco per unità di volume- che significa gradi NdFeB ad alta energia (da N45SH a N48SH per temperature operative tipiche del giunto), traferro minimo ottenuto attraverso dimensioni della laminazione e del magnete con tolleranze strette e design del rotore che massimizzano la frazione volumetrica del magnete entro il diametro consentito del rotore.
Per i motori con giunto IPM (magnete permanente interno), la geometria della tasca del magnete nella laminazione del rotore e la sezione trasversale del magnete sono co-progettate. Quando sia lo stampaggio della laminazione che la rettifica dei magneti vengono eseguiti nella stessa struttura rispetto allo stesso riferimento CAD, la tolleranza di adattamento è mantenuta a ±0,03 mm, uno standard difficile da raggiungere quando laminazioni e magneti vengono acquistati in modo indipendente.
6. Motori di propulsione UAV
I motori di droni e UAV funzionano a velocità di rotazione elevate (10.000–40.000 giri al minuto per applicazioni di propulsione multirotore) e richiedono un'ottimizzazione diversa rispetto ai servomotori ad alta densità di coppia. La priorità èrapporto peso/potenza ed efficienza a potenza di crociera, il che significa laminazioni sottili (0,20–0,27 mm) per ridurre al minimo le perdite di correnti parassite alla frequenza operativa, magneti ad arco di alta qualità montati in superficie per il massimo flusso del traferro e struttura leggera del rotore.
A queste velocità, la ritenzione del magnete è un requisito strutturale, non solo una considerazione di assemblaggio. La fascia di ritenzione in fibra di carbonio, applicata alle corrette specifiche di pre-tensione, mantiene i magneti del segmento dell'arco sulla superficie del rotore contro i carichi centrifughi mantenendo il traferro progettato. HIMAGNET applica fasce di ritenzione internamente come parte del processo di assemblaggio del rotore.
7. Applicazioni servo industriali e ad azionamento diretto
I servomotori industriali per macchine utensili CNC, apparecchiature per la movimentazione di semiconduttori e automazione industriale richiedono prestazioni costanti su cicli di lavoro lunghi e ampi intervalli di temperature. Il circuito magnetico deve mantenere un margine di smagnetizzazione adeguato nell'intero campo operativo, comprese condizioni di guasto come eventi di corrente di cortocircuito.
Per queste applicazioni, HIMAGNET fornisce dati sulla curva BH a più temperature (tipicamente 20 gradi, 100 gradi e 150 gradi) con ciascun lotto di produzione, consentendo al sistema di azionamento e controllo di implementare l'indebolimento di campo e la protezione dalla smagnetizzazione con compensazione della temperatura. Questi dati sono generati dal materiale di produzione effettivo, non dalle schede tecniche delle qualità.
Dal prototipo alla produzione
8. Come funzionano i programmi personalizzati
I programmi motori personalizzati di HIMAGNET seguono un percorso di sviluppo strutturato progettato per comprimere la sequenza temporale tra il primo intento progettuale e le parti di produzione convalidate:
- Revisione del progetto: Il cliente condivide le specifiche del motore (coppia, velocità, inviluppo, temperatura, ciclo di lavoro). HIMAGNET esamina la progettazione del circuito magnetico e identifica il grado di laminazione, il grado del magnete, il target del traferro e i potenziali rischi di smagnetizzazione.
- Costruzione del prototipo: Le lamierini ed i magneti del primo articolo vengono prodotti su disegno del cliente. I gruppi rotore e statore vengono costruiti e misurati prima dell'assemblaggio del motore - verifica dimensionale prima del test elettrico.
- Convalida delle prestazioni: Back-EMF, cogging, costante di coppia e caratterizzazione termica sono completati e riportati rispetto alle specifiche. Le modifiche progettuali (alla geometria delle scanalature di laminazione, alle dimensioni dei magneti o alla qualità) vengono ripetute all'interno della stessa catena di fornitura senza riqualificare un nuovo fornitore.
- Qualificazione della produzione: Gli strumenti di produzione e i controlli di processo vengono stabiliti dal prototipo convalidato. Il primo lotto di produzione comprende l'ispezione completa delle proprietà dimensionali e magnetiche con documentazione di tracciabilità.
Un caso completo: motore personalizzato di piccole dimensioni per un'applicazione industriale
In un recente programma per un cliente industriale (identità trattenuta da NDA), HIMAGNET ha fornito un motore personalizzato completo che integra laminazioni in acciaio al silicio non orientato, magneti a segmento d'arco NdFeB rettificati di grado N42SH, assemblaggio interno del rotore con fissaggio e ritenzione epossidici e assemblaggio completo del motore con convalida delle prestazioni. Il programma è passato dalla revisione del design ai primi articoli convalidatiotto settimane- una tempistica che il precedente approccio multi-fornitore del cliente non era stato in grado di raggiungere nei due cicli di sviluppo precedenti.
Il motore ha soddisfatto le specifiche della costante di coppia entro il 2% e la coppia di cogging entro la tolleranza del 5% stabilita dal cliente sulla realizzazione del primo prototipo: un risultato difficile da ottenere senza un controllo coordinato della geometria della laminazione e della geometria del magnete nella stessa struttura.
Lavora con HIMAGNET
Se il vostro programma di sviluppo del motore prevede una geometria di laminazione personalizzata, dimensioni personalizzate del magnete o entrambe, e se il coordinamento della catena di fornitura ha rappresentato un collo di bottiglia nei programmi precedenti, siamo pronti ad assumerci l'intero ambito.
Condividi le specifiche del tuo motore: coppia e velocità target, diametro del rotore, intervallo di temperature di esercizio, ambiente di applicazione e volume annuale. Esamineremo i requisiti del circuito magnetico e risponderemo con una valutazione tecnica e una tempistica di sviluppo entro due giorni lavorativi.